Produits de fonderie métallique pour les réseaux d’eau : quels défauts imposent le rejet ?
Un défaut de fonderie sur un composant de réseau d’eau peut entraîner une fuite, une défaillance sous pression ou un incident de sécurité. Pourtant, une zone rugueuse sur une surface extérieure ne justifie pas automatiquement la mise au rebut d’un tuyau. Pour les équipes qui inspectent des produits moulés en métal, la difficulté consiste à distinguer une texture de fonderie sans conséquence des discontinuités qui compromettent la résistance, l’étanchéité ou la durée de vie en service.
Pour les tuyaux et raccords en fonte ductile, le rejet doit se fonder sur la norme produit applicable, les spécifications d’achat, les plans approuvés et les résultats d’inspection, et non sur le seul aspect visuel. En pratique, il faut distinguer un composant acceptable, un composant à mettre en attente pour évaluation ou réparation autorisée, et un composant qui ne peut pas satisfaire aux exigences spécifiées.
Définir les critères d’acceptation avant d’évaluer le défaut
Commencez par vérifier la norme et l’édition mentionnées dans la commande. Selon le projet et le marché, les références pertinentes peuvent inclure ISO 2531 ou EN 545 pour les conduites d’eau en fonte ductile, ANSI/AWWA C151/A21.51 pour les tuyaux en fonte ductile coulés par centrifugation, et ANSI/AWWA C110/A21.10 ou C153/A21.53 pour les raccords. Le champ d’application et les exigences de ces documents ne sont ni interchangeables ni identiques.
Les spécifications d’achat peuvent imposer des tolérances dimensionnelles plus strictes, des exigences d’inspection, des dispositions relatives aux revêtements ou des restrictions concernant les réparations. En cas de conflit entre les exigences ou si leur ordre de priorité n’est pas clair, demandez une clarification écrite avant de libérer le composant.
Il n’existe pas de profondeur de défaut admissible universelle pour tous les produits moulés en fonte ductile. L’acceptabilité dépend du composant, de l’épaisseur de paroi, de l’emplacement du défaut, de la conception du joint et des exigences applicables. Une discontinuité éloignée d’une surface fonctionnelle peut être tolérable ; une discontinuité plus petite traversant une portée de joint peut empêcher l’étanchéité.
Quels défauts des produits moulés en métal imposent un rejet ?
Les constatations suivantes justifient un rejet ou une mise en quarantaine immédiate dans l’attente d’une décision formelle. Ici, « rejeter » signifie que le composant ne doit pas être libéré comme conforme, et non que chaque constatation exige nécessairement une mise au rebut immédiate.
Les fissures ne sont pas de simples défauts d’aspect
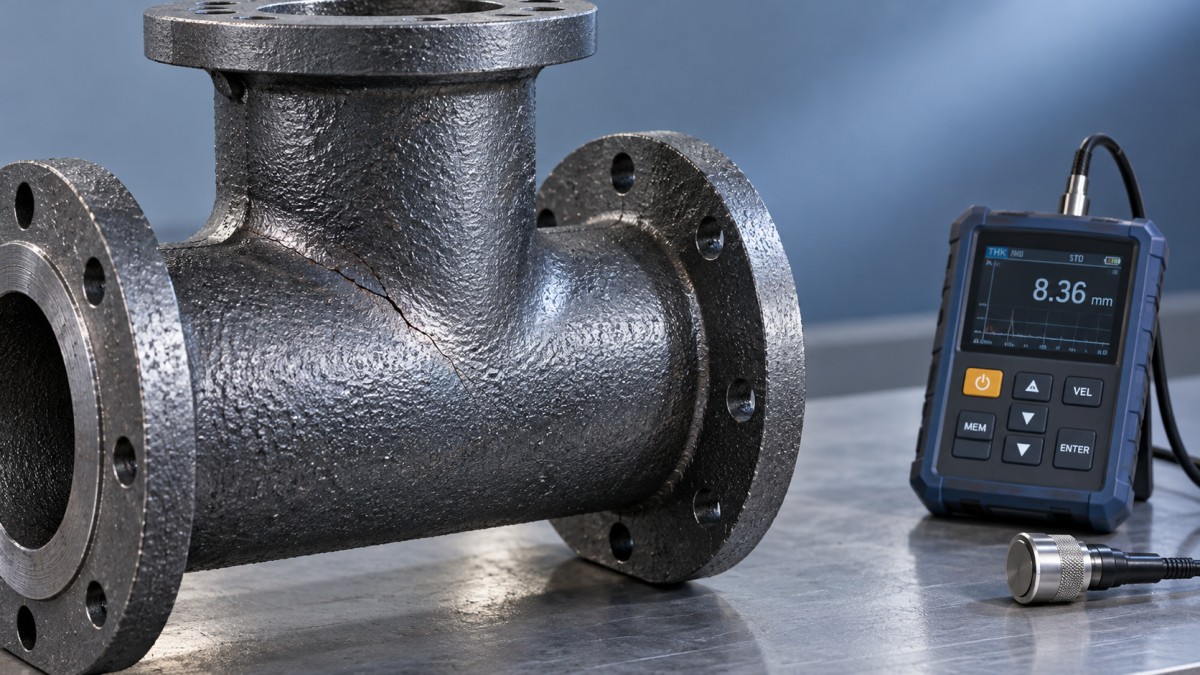
Les indications linéaires exigent une attention particulière autour des emboîtements, des transitions de brides, des jonctions de branches et des changements d’épaisseur de section. Une fissure peut être difficile à distinguer d’une marque de moule ou d’une rayure de meulage. Nettoyez donc la zone sans éliminer les indices, puis appliquez une méthode d’examen appropriée.
Le contrôle par magnétoscopie est utile pour détecter les discontinuités débouchant en surface ou proches de la surface dans la fonte ductile ferromagnétique. Le ressuage peut révéler des indications débouchant en surface lorsque l’état de surface permet une interprétation fiable. Aucune de ces méthodes, prise isolément, ne permet de déterminer toute l’étendue interne d’un défaut.
Ne meulez pas une fissure suspecte jusqu’à ce qu’elle ne soit plus visible, puis n’acceptez pas la pièce moulée. L’élimination doit être autorisée, la disparition de la discontinuité doit être démontrée et la section restante doit toujours satisfaire à toutes les exigences. Le soudage ou le remplissage ne constitue pas automatiquement une solution de remplacement au rejet.
La porosité et le retrait doivent être évalués en fonction de leur emplacement
Un petit pore isolé en surface diffère d’un amas connecté qui s’étend à travers une paroi sous pression. Consignez son emplacement, ses dimensions visibles, sa répartition et son rapport avec l’épaisseur minimale requise. Si sa profondeur ou sa continuité ne peut pas être établie, une évaluation complémentaire est nécessaire avant toute acceptation.
Pour un raccord de dérivation tel qu’un té de vidange des boues, la transition entre la branche et le corps doit faire l’objet d’un contrôle ciblé, car la géométrie et les variations de section peuvent influer à la fois sur la qualité de la pièce moulée et sur les contraintes locales. Le nom du produit ne suffit pas à établir son adéquation : la pression nominale, les dimensions, les exigences relatives au matériau et les essais spécifiés doivent correspondre à l’installation prévue.
Un essai de pression peut mettre en évidence une fuite dans les conditions d’essai prescrites. Il ne prouve pas que chaque discontinuité interne est sans conséquence ni que les propriétés mécaniques requises ont été obtenues.
Quand l’aspect de surface devient un problème fonctionnel
La texture de fonderie, un léger décalage de moule et les bavures éliminables peuvent être acceptables si les exigences applicables l’autorisent et s’ils ne nuisent pas à l’utilisation. Lors de l’inspection, il ne s’agit pas simplement de déterminer si une surface paraît irrégulière, mais d’évaluer les conséquences de cette irrégularité.
- Sur une portée de joint : une arête, une cavité ou un bord endommagé peut interrompre le contact du joint ou endommager la bague d’étanchéité lors du montage.
- Sur une bride : une déformation, un état de surface inadapté ou un perçage incorrect peut empêcher un alignement correct et une compression adéquate du joint.
- Dans la paroi sous pression : un ébarbage ou un meulage excessif peut réduire l’épaisseur sous le minimum autorisé.
- Sous un revêtement ou un revêtement intérieur : du métal non adhérent, une contamination ou une cavité non résolue peut nuire à l’adhérence ou masquer un défaut du substrat.
Inspectez les surfaces critiques du substrat au stade de fabrication approprié. Les revêtements et les revêtements intérieurs en mortier de ciment sont des systèmes de protection, et non des substituts à un métal sain. De même, les dommages au revêtement intérieur doivent être évalués au regard des exigences applicables à celui-ci, plutôt que d’être automatiquement considérés comme une défaillance structurelle de la pièce moulée.
Les dimensions et les propriétés des matériaux peuvent entraîner le rejet d’une pièce moulée pourtant sans défaut apparent
Un tuyau d’aspect irréprochable peut néanmoins être non conforme. Vérifiez l’épaisseur de paroi selon la méthode de mesure et aux emplacements d’échantillonnage spécifiés ; une moyenne satisfaisante ne doit pas masquer une épaisseur localement insuffisante lorsque des limites locales s’appliquent. Les dimensions de l’emboîtement, le diamètre de l’extrémité mâle, l’ovalisation, l’alignement des brides et l’orientation des branches influent également sur l’installation et les performances du joint.
Les résultats des essais mécaniques doivent être évalués avec la même rigueur. La résistance à la traction, l’allongement et les autres caractéristiques spécifiées doivent satisfaire aux critères d’acceptation applicables. Lorsqu’un examen métallographique est requis, évaluez la forme du graphite et la matrice au regard des exigences énoncées, et non selon un critère visuel improvisé.
Le contexte de production est également important. Shanxi Datong Foundry Co., Ltd. associe la fusion et la coulée à la fabrication de tuyaux, de raccords et de bagues d’étanchéité en caoutchouc en fonte ductile. Pour un fabricant intégré, les dossiers d’inspection doivent relier le contrôle des matériaux, les résultats de coulée, les dimensions et les vérifications liées aux joints. La fabrication de composants complémentaires au sein d’une même entreprise ne dispense pas de vérifier chaque interface spécifiée.
Prendre une décision justifiable de mise en attente, de réparation ou de rejet
Lorsqu’un inspecteur détecte une indication douteuse, la priorité immédiate est de préserver la traçabilité et d’empêcher toute libération involontaire. Voici une séquence de décision utile :
- Identifier et isoler. Consignez l’identification du composant, la référence de coulée ou de lot si elle est disponible, l’emplacement du défaut, des photographies et les mesures pertinentes.
- Définir l’exigence. Citez la clause de la norme applicable, la tolérance du plan ou l’exigence d’achat, plutôt que de vous limiter à « mauvaise qualité de fonderie ».
- Caractériser la constatation. Faites appel à du personnel qualifié et à des méthodes appropriées de contrôle visuel, dimensionnel ou non destructif. La structure de la fonte ductile et la géométrie du composant peuvent compliquer l’interprétation des résultats ultrasonores ; les procédures doivent donc être adaptées à l’application.
- Autoriser la décision. N’acceptez le composant qu’avec des preuves de conformité. N’effectuez des réparations que si elles sont autorisées, conformément à des instructions approuvées et avec l’autorisation de l’acheteur lorsque celle-ci est requise.
- Vérifier avant libération. Réinspectez les zones réparées et répétez les essais pertinents selon les exigences. Conservez les dossiers justifiant la décision finale.
Si plusieurs composants présentent des défauts similaires, élargissez l’enquête au groupe de production potentiellement concerné. Un raccord défectueux ne condamne pas automatiquement tout un lot, mais des indications répétées ne doivent pas non plus être considérées comme des défauts d’aspect sans lien entre eux.
La décision de libération doit reposer sur davantage qu’un essai de pression
Rejetez les produits moulés en métal lorsque des défauts confirmés enfreignent les exigences applicables en matière de structure, de dimensions, d’étanchéité, de matériaux ou d’essais. Mettez en attente les constatations incertaines jusqu’à ce que leur étendue et les critères d’acceptation soient établis. N’acceptez les imperfections mineures que si des éléments probants démontrent qu’elles respectent les limites applicables.
Pour les équipes chargées de la qualité et de la sécurité, la décision la plus solide est une décision documentée : ce qui a été constaté, où cela a été constaté, quelle exigence s’applique et comment la conformité a été démontrée. Cette approche évite les mises au rebut inutiles sans laisser une surface d’apparence satisfaisante — ou un seul essai concluant — masquer un défaut aux conséquences importantes.
Navigation
Envoyez-nous un message

Service de première qualité et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.