
Comment vérifier les tolérances d’épaisseur de paroi d’une conduite en fonte ductile K9
Pour vérifier les tolérances d’épaisseur de paroi d’un tuyau en fonte ductile K9, déterminez l’épaisseur nominale spécifiée et l’écart négatif autorisé pour le diamètre nominal du tuyau, puis comparez les mesures validées de l’épaisseur du métal à la limite d’acceptation qui en résulte. La seule désignation K9 ne permet pas de déterminer cette limite, et une mesure satisfaisante isolée ne peut pas représenter l’ensemble du tuyau.
L’inspection doit relier trois éléments : la spécification d’achat, les exigences dimensionnelles du fabricant et les mesures obtenues au moyen d’une méthode appropriée. La traçabilité de ces liens permet d’éviter deux erreurs courantes : rejeter une variation de fabrication acceptable et accepter une paroi localement trop mince parce que l’épaisseur moyenne semble satisfaisante.
Définir la limite d’acceptation avant la mesure
K9 est une désignation de classe d’épaisseur de paroi ; elle ne signifie pas que chaque tuyau a une paroi de neuf millimètres. L’épaisseur nominale dépend du diamètre nominal et des règles dimensionnelles de la spécification applicable. L’écart de fabrication autorisé constitue une exigence distincte.
Commencez par consulter le bon de commande, la spécification technique approuvée et la documentation d’inspection du fabricant. Identifiez la norme applicable et son édition, le diamètre nominal, la classe d’épaisseur et toute exigence dimensionnelle propre au projet. Les systèmes de classification peuvent varier d’une spécification à l’autre ; une désignation de classe de pression ne doit donc pas être considérée comme interchangeable avec K9 sans justification technique approuvée.
Votre fiche d’inspection doit contenir :
- L’identification du tuyau et son lien avec le lot livré ou les dossiers de fabrication.
- Le diamètre nominal spécifié et la désignation K9.
- L’épaisseur nominale de la paroi métallique selon les exigences dimensionnelles applicables.
- L’écart négatif autorisé et toute limite supérieure spécifiée.
- La méthode de mesure, les exigences d’échantillonnage et la règle de décision d’acceptation.
Lorsque la spécification définit une épaisseur nominale et une tolérance négative, le calcul de base est le suivant :
Épaisseur minimale autorisée du métal = épaisseur nominale spécifiée − tolérance négative autorisée.
Appliquez la tolérance exactement comme elle est formulée. Ne remplacez pas une tolérance dimensionnelle par un pourcentage supposé et n’appliquez pas une exigence relative au corps du tuyau à une emboîture ou à une autre section de forme particulière. Si la spécification définit l’acceptation autrement, suivez cette définition au lieu de la ramener à ce calcul.
La valeur nominale ne constitue pas automatiquement le seuil de rejet. De même, un écart négatif autorisé ne permet pas de déduire des valeurs supplémentaires au titre de l’incertitude de mesure, de l’état de surface ou d’une variation de moulage suspectée.
Mesurer la paroi en fonte, à l’exclusion du revêtement intérieur et du revêtement extérieur
L’épaisseur de paroi contrôlée est celle de la fonte ductile elle-même. Le revêtement intérieur en mortier de ciment et les revêtements de protection extérieurs ont des fonctions différentes et ne doivent pas être comptabilisés dans l’épaisseur structurelle du métal.
Une mesure mécanique directe peut être utile lorsque les deux surfaces métalliques sont accessibles, par exemple à une extrémité exposée approuvée ou sur une section de référence préparée. Utilisez un instrument dont les contacts conviennent aux surfaces courbes. Une mesure qui inclut le revêtement intérieur, le revêtement extérieur, des bavures ou un bord irrégulier ne représente pas correctement l’épaisseur de la paroi métallique.
Les mesures aux extrémités présentent également une limite de couverture : elles décrivent l’extrémité accessible, et non l’ensemble du corps du tuyau. Elles peuvent compléter un contrôle par ultrasons, mais ne permettent pas d’établir l’épaisseur sur toute la longueur du tuyau.
Le contrôle d’épaisseur par ultrasons est pratique pour vérifier plusieurs emplacements le long du corps du tuyau depuis l’extérieur. Toutefois, la réponse du matériau doit être prise en compte pour la fonte ductile. Sa structure graphitique peut disperser et atténuer les ultrasons, et la texture de moulage peut rendre le couplage irrégulier. Choisissez une sonde et un réglage de l’instrument permettant d’obtenir un écho de fond net et reproductible sur le tuyau contrôlé.
Ne vous fiez pas à un réglage générique de vitesse du son pour l’acier. Validez le réglage sur une fonte ductile représentative dont l’épaisseur a été établie de manière indépendante, de préférence sur une plage couvrant les mesures attendues. La référence doit refléter raisonnablement le matériau et l’état de surface contrôlés.
Rendre les mesures par ultrasons reproductibles
Vérifiez l’état d’étalonnage de l’instrument et contrôlez l’ensemble du dispositif de mesure avant l’inspection. Un certificat d’étalonnage en cours de validité ne prouve pas, à lui seul, que la sonde choisie, la vitesse du son et la préparation de la surface permettent d’obtenir des mesures correctes sur ce matériau.
Préparez chaque emplacement de manière à obtenir un couplage fiable. Les matières non adhérentes et les contaminants peuvent perturber le signal. Si la procédure exige le retrait local du revêtement, encadrez cette opération et rétablissez ensuite le système de protection. La mesure à travers un revêtement n’est acceptable que si la technique retenue a été validée pour exclure la contribution de celui-ci.
Utilisez un couplant adapté et maintenez la sonde en contact de manière stable. Répétez les mesures au même endroit et déplacez légèrement la sonde afin d’évaluer leur cohérence. Les variations importantes provoquées par de petits déplacements doivent être étudiées avant que la valeur affichée ne serve de résultat d’acceptation.
L’absence d’écho de fond ou son instabilité ne prouve pas que la paroi est trop mince. Cela peut être dû à un mauvais couplage, à des surfaces rugueuses, à une sonde inadaptée ou à l’atténuation du matériau. Lorsque cela est possible, examinez la forme d’onde afin de confirmer que l’instrument mesure l’écho visé. Vérifiez à nouveau la référence pendant l’inspection et à son terme afin de détecter une dérive ou une modification du réglage.
Si la température de surface du tuyau diffère sensiblement des conditions de référence, tenez-en compte conformément à la procédure approuvée. La température peut influer à la fois sur le fonctionnement de l’instrument et sur la vitesse du son utilisée pour calculer l’épaisseur.
Répartir les points d’inspection autour du corps et sur sa longueur
Un plan de mesure pertinent contrôle les variations circonférentielles et longitudinales. Des mesures limitées à un seul côté ou à une seule extrémité peuvent ne pas détecter une zone plus mince ailleurs. Respectez la fréquence d’échantillonnage prévue au contrat ou dans le plan d’inspection ; distinguez le nombre de tuyaux sélectionnés de l’étendue du contrôle de chaque tuyau sélectionné.
Sur chaque tuyau sélectionné, établissez des postes de mesure le long du corps et effectuez des mesures réparties autour de la circonférence. Repérez les positions en utilisant une orientation cohérente et une distance définie par rapport à une extrémité. Une mesure faible pourra ainsi être retrouvée facilement et le représentant du fabricant pourra examiner la même zone.
Éloignez les mesures effectuées sur le corps des emboîtures, des transitions et des autres géométries, sauf si ces emplacements font l’objet d’exigences d’inspection spécifiques. La courbure et les variations de section peuvent influer sur l’interprétation des ultrasons ainsi que sur la limite dimensionnelle applicable.
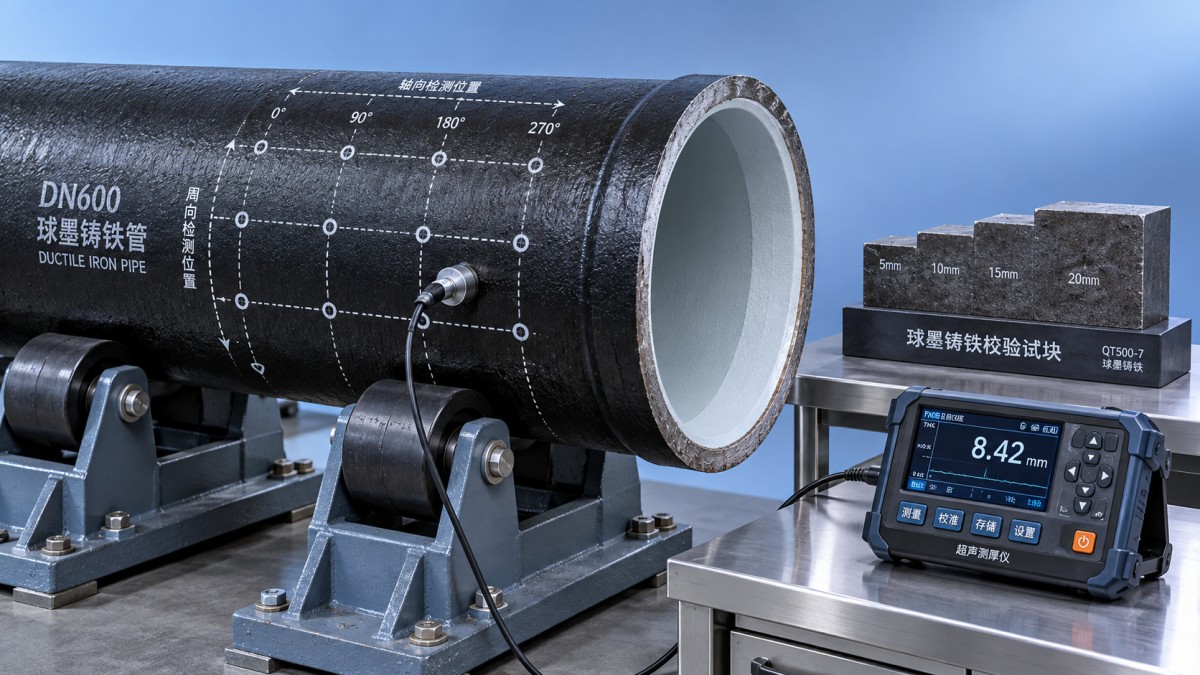
Ajoutez des contrôles ciblés autour des défauts de surface suspects, des dommages de manutention ou des mesures anormalement faibles. Ces contrôles complètent la couverture prévue. Lorsqu’une valeur faible est relevée, mesurez suffisamment de points à proximité pour déterminer si elle est isolée ou si elle fait partie d’une zone plus étendue de faible épaisseur.
Un accès sûr contribue à la qualité des mesures. Immobilisez les tuyaux pour éviter qu’ils ne roulent, utilisez des supports stables et déplacez-les au moyen de méthodes de manutention maîtrisées. Si le quadrant inférieur est inaccessible, adaptez la manutention plutôt que de laisser une zone non contrôlée sans la documenter.
Évaluer les mesures faibles sans les masquer par une moyenne
Évaluez les résultats selon la règle d’acceptation spécifiée pour le produit. Si cette règle fixe une épaisseur minimale locale, des mesures plus élevées ailleurs ne compensent pas une mesure confirmée inférieure à la limite. Une moyenne peut décrire la régularité de fabrication, mais elle ne remplace pas une exigence d’épaisseur minimale locale.
En cas de résultat anormalement faible, répétez la mesure après avoir vérifié le couplage, la position de la sonde, l’état de surface et les réglages de l’instrument. Dans la mesure du possible, confirmez le résultat à l’aide d’une autre sonde adaptée ou d’une méthode indépendante. Conservez la mesure initiale et les résultats ultérieurs afin d’assurer la traçabilité de l’examen.
Les résultats proches de la limite nécessitent une règle de décision convenue qui tient compte de l’incertitude de mesure. La résolution d’affichage n’est pas synonyme de précision : un appareil affichant plusieurs décimales peut présenter une incertitude suffisamment importante pour influer sur la décision. N’arrondissez pas une valeur limite vers le haut dans le seul but d’obtenir un résultat conforme.
Distinguez trois résultats dans le dossier : les mesures acceptées, les non-conformités confirmées et les emplacements où aucune mesure valide n’a pu être obtenue. Un signal invalide ne constitue pas un résultat conforme. Empêchez la pose des tuyaux concernés tant que leur statut n’a pas été clarifié selon le processus qualité établi.
Assurer la traçabilité de la décision de libération
Consignez les mesures individuelles et leurs emplacements, les limites applicables, l’identification de l’instrument et de la sonde, les résultats de vérification du réglage, la préparation de la surface et toute mesure répétée. Reliez ces dossiers à l’identification des tuyaux et aux documents de livraison. Les photographies peuvent aider à localiser les zones examinées, mais elles doivent compléter la cartographie des mesures.
Pour les livraisons d’un fabricant intégré tel que Shanxi Datong Foundry Co., Ltd., qui produit des tuyaux en fonte ductile, des raccords et des bagues d’étanchéité en caoutchouc, conservez des exigences d’acceptation distinctes pour chaque type de composant. Un raccord tel qu’unté de vidange des boues présente une géométrie différente de celle du corps d’un tuyau droit ; le contrôle de son épaisseur doit suivre la spécification applicable aux raccords et le plan approuvé.
La réussite d’un contrôle d’épaisseur de paroi contribue à l’acceptation dimensionnelle. La libération pour la pose dépend également des autres contrôles requis, notamment de l’état des joints, de l’intégrité du revêtement intérieur et du revêtement extérieur, ainsi que des dommages liés à la livraison. Libérez le tuyau lorsque les mesures spécifiées sont valides, que les résultats respectent les critères d’acceptation et que toute exception a fait l’objet d’une décision documentée.
Navigation
Envoyez-nous un message

Service de première qualité et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.









