La réussite de l’installation d’une conduite en fonte ductile DN800 repose sur trois conditions vérifiées : un levage maîtrisé, un soutien continu du corps de la conduite et des joints correctement assemblés avant le remblayage.
Pour les chefs de projet, ces mesures protègent bien plus que la qualité d’exécution. Elles réduisent les risques d’endommagement des composants, d’échec aux essais de pression, de retards d’installation et de réparations difficiles après enfouissement.
La priorité opérationnelle consiste à définir des points d’arrêt pour les inspections, à attribuer les responsabilités d’acceptation et à confirmer les exigences du fabricant avant que les équipes ne commencent à descendre les conduites dans la tranchée préparée.
Ce guide explique comment organiser ces vérifications, repérer les situations justifiant l’arrêt de l’installation et recueillir les preuves nécessaires pour autoriser en toute confiance chaque section achevée.
Que faut-il confirmer avant le premier levage ?
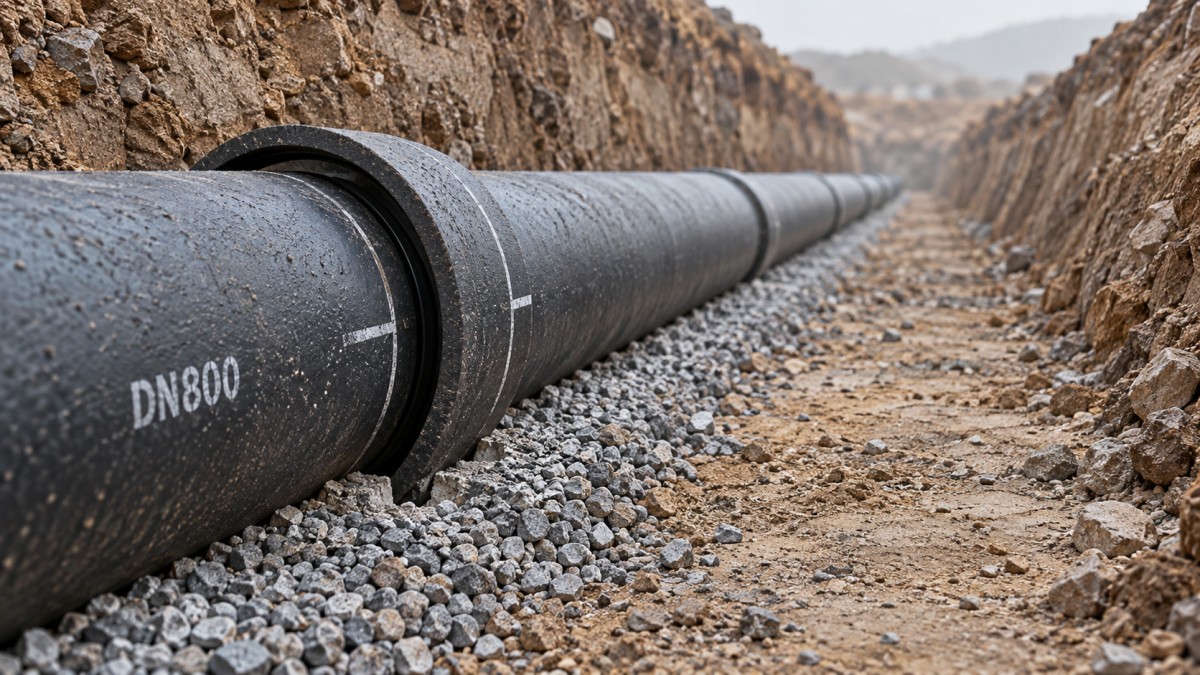
DN800 désigne le diamètre nominal ; cette désignation ne définit pas un poids universel de conduite, un diamètre extérieur, un dispositif de levage, une profondeur d’emboîtement ou une déviation angulaire admissible pour tous les produits.
Obtenez le bordereau des conduites approuvé et le manuel d’installation indiquant la longueur des conduites, leur classe de pression, leur revêtement intérieur, leur protection extérieure, la conception des joints, les spécifications des joints d’étanchéité et tout système de retenue requis.
Confirmez la spécification applicable et les normes pertinentes, telles que ISO 2531, EN 545 ou les exigences de l’AWWA, lorsqu’elles sont spécifiées. L’acceptation doit respecter les documents réels du projet.
Utilisez les contrôles de libération suivants pour associer l’état de préparation à l’installation à des preuves claires. Les points non résolus doivent être attribués à un responsable avant la mobilisation du matériel et des équipes.
Comment maîtriser les risques liés au levage sans ralentir la production ?
Planifiez le levage en fonction de la masse réelle de la conduite et de la configuration de la grue, notamment le rayon de travail, les accessoires de levage, la portance du sol et toute restriction à proximité du bord de la tranchée.
La capacité nominale d’une grue ne détermine pas sa capacité au rayon de travail prévu. Demandez aux responsables du levage de vérifier la configuration planifiée à l’aide du tableau de charge.
Utilisez des méthodes de levage approuvées par le fabricant et des accessoires adaptés qui protègent la conduite, son revêtement intérieur, son revêtement extérieur et son emboîture. Lorsque des élingues sont spécifiées, vérifiez leur disposition et leur capacité nominale.
Ne supposez pas que les crochets de levage, les dispositifs de préhension internes ou les chaînes conviennent à la conduite fournie. Faites d’abord approuver la méthode de manutention concernée.
Effectuez un levage d’essai contrôlé, en dégageant légèrement la conduite de ses supports. Vérifiez son équilibre, la bonne mise en place des accessoires et la stabilité de la charge avant de la déplacer vers la tranchée.
Maintenez le personnel hors de la zone d’exclusion sous charge suspendue et utilisez, le cas échéant, des moyens de guidage contrôlés. Personne ne doit se tenir sous la conduite ni entre celle-ci et des objets fixes.
Après la descente, inspectez la conduite pour détecter les dommages dus aux chocs, l’abrasion du revêtement, les défauts du revêtement intérieur et les surfaces de joint endommagées. Consignez immédiatement les défauts et obtenez une décision approuvée avant de poursuivre l’assemblage.
Quelles conditions de lit de pose évitent les tassements et les contraintes sur les joints ?
Le lit de pose doit assurer un soutien stable et uniforme du corps de la conduite sur toute sa longueur. Un alignement qui semble rectiligne ne prouve pas à lui seul que la conduite est correctement soutenue en dessous.
Préparez le fond de tranchée conformément à la conception approuvée et retirez les matériaux impropres. Soumettez les zones meubles, les roches inattendues ou les sols remaniés à une décision de traitement par un ingénieur.
Maîtrisez la nappe phréatique avant la mise en place du lit de pose. Une présence persistante d’eau peut entraîner les fines, ramollir le fond de fouille et empêcher d’obtenir le compactage spécifié autour de la conduite.
Utilisez le matériau de lit de pose spécifié, ainsi que l’épaisseur et les critères de compactage prescrits. Ces paramètres dépendent des conditions du sol, de la couverture, des charges et des exigences de conception ; une épaisseur unique ne convient pas à toutes les installations.
Aménagez des niches pour les emboîtures lorsque cela est nécessaire, afin que le corps de la conduite supporte la charge. Une emboîture posée directement sur le fond de la tranchée peut provoquer une charge concentrée et un défaut d’alignement.
Vérifiez l’alignement et le niveau avant l’assemblage, puis contrôlez-les à nouveau après celui-ci. Corriger l’alignement en forçant la conduite contre un support irrégulier peut transmettre des contraintes aux joints.
Mettez en place et compactez soigneusement le matériau de calage sous les flancs inférieurs de la conduite. Un remplissage insuffisant dans ces zones laisse des vides de soutien que l’inspection en surface peut ne pas révéler.
Pour le suivi du projet, photographiez le lit de pose accepté et consignez les résultats du relevé topographique avant de le recouvrir. Ces preuves facilitent les enquêtes ultérieures sur les tassements et permettent une validation rapide de l’inspection.
Quelles vérifications des joints sont les plus importantes avant le remblayage ?
Pour les joints à emboîtement, commencez par vérifier que le joint d’étanchéité correspond à la conception de l’emboîture fournie et aux conditions de service. Le diamètre nominal ne suffit pas à établir la compatibilité.
Nettoyez l’emboîture, la gorge du joint, le bout uni et les surfaces d’étanchéité. La saleté, le gravier, la glace ou des résidus d’emballage peuvent empêcher la bonne mise en place du joint et endommager l’étanchéité lors de l’emboîtement.
Inspectez le joint d’étanchéité afin de déceler coupures, déformations, contamination et détérioration. Stockez les anneaux inutilisés conformément aux instructions du fournisseur et protégez-les des conditions susceptibles de compromettre leur étanchéité.
Mettez le joint en place exactement selon les instructions et n’appliquez qu’un lubrifiant approuvé, aux endroits spécifiés. Des produits non approuvés peuvent affecter la compatibilité de l’élastomère ou le comportement lors de l’assemblage.
Alignez les axes des conduites avant l’emboîtement et appliquez une force maîtrisée à l’aide d’un équipement approuvé. Arrêtez-vous en cas de résistance anormale et vérifiez l’alignement, la position du joint et l’état des surfaces.
Vérifiez la profondeur d’emboîtement à l’aide des repères et des instructions du fabricant. Ne supposez pas que le bout uni doit être poussé jusqu’au fond de l’emboîture.
Lorsque le joint autorise une déviation angulaire, respectez la séquence d’assemblage spécifiée et la limite maximale autorisée. Vérifiez la limite réelle du produit au lieu d’appliquer une valeur générique pour DN800.
Vérifiez la position du joint d’étanchéité selon la méthode prescrite par le fabricant, le cas échéant. Un alignement visuellement correct de la conduite ne confirme pas à lui seul que l’anneau d’étanchéité est resté correctement en place.
Pour les joints verrouillés ou mécaniques, effectuez les contrôles supplémentaires d’emboîtement, de composants et de serrage spécifiés par le fournisseur. Les vérifications des seuls joints à emboîtement ne suffisent pas à confirmer les performances du système de retenue.
Dans quels domaines les décisions d’approvisionnement influent-elles sur la qualité de l’installation ?
Les retards d’installation commencent souvent par des informations de livraison incomplètes. Exigez des documents de livraison reliant les lots de conduites, les raccords, les anneaux d’étanchéité, les certificats et les instructions d’installation aux dossiers d’approbation.
Shanxi Datong Foundry Co., Ltd., située dans le parc industriel de Chuandi, dans le comté de Zezhou, fabrique des conduites en fonte ductile, des raccords et des anneaux d’étanchéité en caoutchouc grâce à des opérations intégrées de fusion et de moulage.
Pour l’examen des achats, la référenceUse all-in-one machine4 nécessite des précisions techniques supplémentaires. Son nom seul ne permet pas d’établir son adéquation aux opérations d’installation ou de manutention de DN800.
Demandez la fiche technique correspondante et une confirmation écrite de l’application prévue avant de spécifier l’équipement. Faites dépendre les décisions d’achat des exigences vérifiées, notamment en matière de capacité, de compatibilité et de conditions d’utilisation.
Quand le responsable doit-il autoriser le remblayage et les essais ?
N’autorisez la suite des travaux sur chaque section qu’une fois les inspections convenues terminées. Consignez l’identification des conduites, leur emplacement, les vérifications des joints, les résultats des relevés, les défauts, les réparations et le nom de l’inspecteur ayant accepté les travaux.
Vérifiez la retenue des efforts de poussée aux coudes, aux tés, aux vannes et aux extrémités conformément à la conception. Lorsque des butées en béton sont utilisées, contrôlez leur construction et leur résistance requise avant les essais.
Coordonnez le remblayage avec la procédure approuvée d’essai de pression. Les exigences relatives à la retenue des conduites, à l’exposition des joints, aux ouvrages provisoires et à la couverture de remblai varient ; convenez de la séquence avant l’installation.
Définissez une mise en place contrôlée du remblai autour de la conduite et choisissez un équipement de compactage adapté. Évitez tout déplacement lors de la mise en place du remblai latéral et vérifiez la couverture requise avant d’autoriser le passage d’engins de chantier au-dessus de la canalisation.
Planifiez les essais en précisant les pressions, les durées, les critères d’acceptation, les instruments étalonnés et les mesures de sécurité avec zones d’exclusion. Remplissez et purgez conformément à la procédure afin de gérer correctement l’air emprisonné.
La réussite d’un essai de pression ne remplace pas les inspections du lit de pose ou de l’assemblage. Les dossiers d’installation restent indispensables pour prouver que les travaux recouverts ont satisfait aux exigences avant la poursuite de la mise en service.
Qu’est-ce qui définit une installation DN800 prête à être remise ?
Une installation de conduite en fonte ductile DN800 peut passer à l’étape suivante lorsque les exigences relatives au levage, au soutien, à l’assemblage des joints, à la retenue et aux essais ont été acceptées et consignées conformément aux critères approuvés.
Pour les chefs de projet, le meilleur moyen de maîtriser les coûts consiste à vérifier tôt les conditions : résoudre les incertitudes liées au levage, aux lits de pose instables et aux joints douteux tant que les travaux restent accessibles pour correction.
Intégrez ces décisions à la séquence quotidienne d’installation, avec des responsables d’inspection nommément désignés et des points de validation clairement définis. Cette approche favorise une progression prévisible et des dossiers de remise défendables.