
Liste de contrôle de réception sur site pour les livraisons de tuyaux en fonte ductile EN 545
La réception d’une livraison de tuyaux en fonte ductile EN 545 n’est pas une simple formalité administrative. Une fois les tuyaux, raccords et joints déchargés et mélangés au stock du chantier, un défaut non détecté peut entraîner un retard d’excavation, un problème d’assemblage ou un risque de fuite ultérieur. Le processus de réception le plus efficace distingue trois questions : le matériel livré correspond-il à la commande approuvée, son état est-il adapté à l’installation, et chaque article peut-il encore être tracé après son entrée dans la zone de travail ?
Ne limitez pas l’inspection à un comptage rapide et à un contrôle des dommages visibles. Un tuyau peut sembler intact tout en présentant une configuration de joint incorrecte, des bagues d’étanchéité incompatibles, une couverture de revêtement incomplète ou des marquages ne permettant pas la traçabilité. La réception doit avoir lieu avant la mise à disposition des matériaux pour l’installation.
Commencez par les documents, puis inspectez la livraison physique
Avant le début du déchargement, comparez les documents de livraison avec le bon de commande, les soumissions approuvées et le planning des matériaux du projet. L’objectif est d’identifier les écarts tant que le camion, la liste de colisage et le chargement séparé sont encore disponibles.
- Confirmez le diamètre du tuyau, la classe de pression ou toute autre désignation spécifiée, les longueurs de tuyaux, les quantités et le type de joint requis.
- Vérifiez que les raccords, accessoires de bride, contre-brides, boulons lorsqu’ils sont fournis, et bagues en caoutchouc sont listés séparément plutôt que supposés inclus.
- Faites correspondre l’identification de lot ou de coulée figurant sur les certificats et documents d’emballage avec les marquages présents sur les produits.
- Vérifiez que la norme produit déclarée ainsi que toutes les exigences spécifiques au projet concernant le revêtement, le revêtement intérieur ou les essais figurent dans les documents fournis.
- Enregistrez les manquants, substitutions, dimensions mélangées et emballages endommagés avant de signer un bon de livraison sans réserve.
Un certificat seul ne prouve pas que les articles au sol sont les articles certifiés. La traçabilité doit se poursuivre du document au tuyau, au raccord et au composant de joint. Si les marquages ne peuvent pas être reliés aux documents de livraison, conservez le matériel concerné dans une zone de retenue clairement identifiée jusqu’à la résolution de l’écart.
Vérifiez les marquages avant que les tuyaux ne soient dispersés sur le chantier
Les marquages sont les plus utiles à la réception. Après le déplacement des tuyaux dans les tranchées, leur empilage avec d’autres livraisons ou leur découpe en sections courtes, l’identification devient beaucoup plus difficile. Inspectez une quantité représentative pour chaque dimension, lot et position de chargement, y compris des tuyaux provenant des couches supérieure, intermédiaire et inférieure de l’empilage de transport.
Pour les tuyaux en fonte ductile EN 545, les équipes de chantier ont généralement besoin de marquages leur permettant d’identifier le fabricant, le diamètre nominal, la norme applicable, le code de production ou de traçabilité, ainsi que la désignation de tuyau exigée par la commande. La disposition exacte des marquages peut varier, mais un tuyau non marqué ou dont le marquage est illisible ne doit pas être considéré comme équivalent à un stock traçable.
Comparez également la géométrie réelle de l’emboîture et du bout lisse avec le système de joint approuvé. Des tuyaux de même diamètre nominal ne sont pas automatiquement interchangeables lorsque les conceptions de joints, les systèmes de retenue ou les profils de bagues diffèrent. Cette vérification est particulièrement importante lorsque le stock provient de plusieurs fournisseurs.
Inspectez les dommages de transport là où ils comptent le plus
La plupart des dommages de livraison se concentrent aux extrémités des tuyaux, aux points de contact entre les tuyaux empilés et aux endroits où les élingues, chaînes ou fourches de chariot élévateur ont touché le revêtement. Une inspection visuelle doit donc être systématique plutôt que limitée à la couche supérieure exposée.
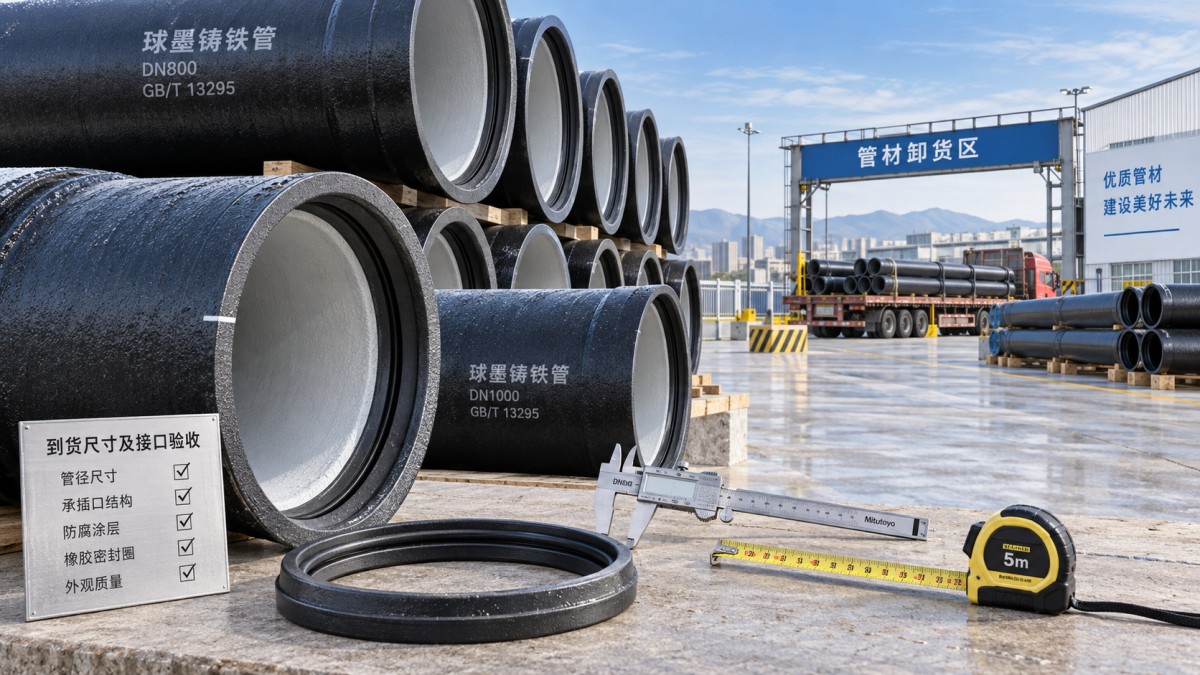
Ne confondez pas les marques de manutention acceptables avec les défauts nécessitant un rejet. La distinction pratique consiste à déterminer si le problème affecte l’assemblage, la protection, l’intégrité structurelle, la propreté ou la conformité aux spécifications du projet. Documentez chaque zone douteuse avec l’identification du tuyau, sa position dans le chargement, des photographies et une description concise. Cela crée un dossier exploitable pour le fournisseur et évite que le même tuyau soit installé par une autre équipe.
Mesurez suffisamment pour détecter une fourniture mélangée ou incorrecte
Une inspection dimensionnelle complète de chaque tuyau est rarement pratique sur un chantier actif, mais se fier entièrement aux étiquettes est tout aussi insuffisant. Mesurez des échantillons sélectionnés de chaque lot de livraison, en portant une attention particulière lorsqu’une livraison comprend plusieurs diamètres ou lorsque le matériel a été transféré entre des zones de stockage.
Confirmez le diamètre nominal et la longueur utile par rapport à la commande. Vérifiez que les extrémités des tuyaux sont suffisamment rondes pour leur système de joint et que la profondeur de l’emboîture ainsi que l’état du bout lisse permettent l’assemblage sans effort anormal. Pour les raccords, comparez la dimension de la dérivation, la direction du coude, la disposition de perçage des brides le cas échéant, et le type de connexion avec les dessins isométriques ou les nomenclatures approuvées. Un raccord ayant le bon diamètre principal peut néanmoins être inutilisable si l’orientation de sa sortie ou son raccordement d’extrémité est incorrect.
Lorsque le projet exige des joints verrouillés, n’acceptez pas le corps du tuyau en reportant le contrôle du système de retenue. Confirmez que tous les composants concernés sont présents, mutuellement compatibles et identifiés pour la configuration de joint prévue. Une livraison à laquelle manque un petit composant de joint peut sembler physiquement complète tout en étant incomplète sur le plan opérationnel.
Les bagues en caoutchouc nécessitent leur propre contrôle de réception
Les bagues d’étanchéité en caoutchouc sont souvent livrées dans des sacs ou des cartons et inspectées trop sommairement. Leur état affecte directement les performances du joint. Vérifiez le profil et la dimension de la bague par rapport au système de joint, puis contrôlez les étiquettes d’emballage, la quantité, la propreté et les conditions de stockage. Les bagues ne doivent pas être acceptées pour utilisation lorsqu’elles sont contaminées, déformées de façon permanente, coupées, durcies ou mélangées à des bagues d’origine incertaine.
Après réception, protégez les bagues de la lumière directe du soleil, des carburants, des solvants, de la chaleur de soudage et des objets tranchants. Les entreposer en vrac dans la tranchée ou sur un sol rugueux peut provoquer des dommages après une inspection de livraison parfaitement acceptable. Les équipes d’installation ne doivent recevoir que les bagues nécessaires pour la zone de travail immédiate, les stocks excédentaires étant retournés vers un stockage protégé.
Les décisions relatives au revêtement, au revêtement intérieur et aux réparations doivent être maîtrisées
Les équipes de réception doivent disposer d’une réponse définie en cas de dommages au revêtement. Rejeter chaque marque de surface provoque des perturbations inutiles ; accepter chaque zone endommagée sans évaluation transfère le risque à l’ouvrage enterré. Le rapport de réception doit distinguer les dommages mineurs réparables, les dommages nécessitant une décision du fournisseur et les dommages affectant l’assemblage ou l’intégrité du tuyau.
Les réparations doivent utiliser une méthode compatible avec le système de protection fourni et les spécifications du projet. N’autorisez pas des réparations improvisées à la peinture, au mortier ou au mastic simplement parce qu’elles recouvrent visuellement le métal exposé. La réparation doit rétablir la fonction de protection prévue et doit être enregistrée avec l’identification du tuyau concerné.
Conservez les vannes et la tuyauterie comme un seul ensemble de réception
Les livraisons de conduites d’eau comprennent souvent des équipements d’isolement ou de régulation en plus des tuyaux en fonte ductile. Ces éléments doivent être vérifiés par rapport au même ensemble de plans, aux exigences de pression, aux raccordements d’extrémité et à la séquence d’installation. Par exemple, unevanne à soupape peut faire partie d’un ensemble de chambre, mais la disposition de ses brides, l’exigence d’entraxe et la compatibilité des accessoires doivent être confirmées avant d’implanter la tuyauterie autour d’elle. Une vanne correcte fournie avec des brides incompatibles ou sans matériel de raccordement crée tout de même un arrêt de chantier.
Ne libérez le matériel qu’après une décision claire
Utilisez un système de statut simple : accepté, accepté avec réparation documentée, retenu pour clarification ou rejeté. Étiquetez visiblement les articles retenus et stockez-les à l’écart du matériel libéré. Cette méthode est plus fiable que de s’appuyer sur des instructions verbales, notamment lors des changements d’équipe ou lorsque plusieurs sous-traitants partagent la zone de stockage.
Pour les fabricants intégrés tels que Shanxi Datong Foundry Co.,Ltd., qui produit des tuyaux en fonte ductile, des raccords et des bagues d’étanchéité en caoutchouc grâce à ses propres procédés de fusion et de moulage, les équipes de réception peuvent également demander des documents de livraison permettant de conserver la traçabilité de ces composants associés comme un ensemble. Cela ne supprime pas la nécessité d’une inspection sur site ; cela facilite la résolution d’un problème de lot, de compatibilité ou de documentation avant le début de l’installation.
La décision finale de libération doit répondre à une question pratique : ce matériel précis peut-il être installé à l’emplacement spécifié sans introduire un risque non résolu lié au joint, au revêtement, à la traçabilité ou à la sécurité ? Lorsque la réponse n’est pas clairement affirmative, isolez d’abord le matériel. Retarder l’installation pour obtenir une décision documentée est généralement bien moins perturbant que de découvrir un problème après le remblaiement.
Navigation
Envoyez-nous un message

Service de première qualité et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.









