Points d’inspection des raccords en T dans les réseaux de canalisations sous pression
Points d’inspection des raccords en T dans les réseaux de canalisations sous pression
Dans les réseaux de canalisations sous pression, chaque raccord en T doit résister à la pression interne, maintenir une étanchéité fiable et préserver la stabilité de l’écoulement aux raccordements de dérivation. Pour les responsables du contrôle qualité et de la sécurité, une inspection systématique des dimensions, de l’intégrité de la fonderie, de la qualité du revêtement, des surfaces de joint et des performances sous pression est essentielle pour prévenir les fuites, les ruptures et les arrêts coûteux. Ce guide présente les points d’inspection critiques des raccords en T en fonte ductile avant leur installation et leur mise en service.
Un raccordement de dérivation est rarement un détail mineur. Il modifie le cheminement des charges dans la canalisation, introduit une perturbation locale de l’écoulement et devient souvent un point à fort enjeu lors des essais de pression ou des opérations de maintenance ultérieures. Un raccord en T peut être un té, un té réduit ou une autre configuration de dérivation, mais la logique d’inspection reste similaire : vérifier que le composant livré correspond au composant conçu, puis confirmer que l’état de son matériau et ses interfaces de joint conviennent aux conditions de service.
Commencer par la traçabilité et la compatibilité avec la conception
L’inspection doit commencer avant l’examen visuel. Vérifiez la spécification d’achat, les plans approuvés, la liste de colisage et l’identification de fonderie par rapport au raccord réel. Le diamètre nominal de la conduite principale et de la dérivation, la classe de pression ou la pression de conception, le type de raccordement d’extrémité, les exigences de revêtement intérieur, le système de revêtement extérieur et la norme de projet applicable doivent tous être clairement définis. Un raccord peut sembler en bon état tout en étant inadapté si la dimension de la dérivation, la configuration des emboîtures, le perçage des brides ou la pression admissible diffèrent de la conception approuvée.
Des normes telles que ISO 2531, EN 545, EN 598 ou les normes AWWA pertinentes pour les raccords peuvent être citées dans un projet, mais leur applicabilité dépend des conditions de service et des exigences contractuelles. Les inspecteurs ne doivent pas supposer que la seule désignation d’une norme résout toutes les questions. Les conditions de pression, le fluide, l’environnement extérieur, le dispositif de retenue et les performances de revêtement requises doivent toujours être vérifiés par rapport aux documents du projet.
La traçabilité est particulièrement utile lorsqu’une non-conformité apparaît ultérieurement. Les marquages doivent rester suffisamment lisibles pour relier le raccord à son lot, à sa coulée, à son dossier de production ou à sa documentation d’inspection, conformément aux exigences de la commande. Si la remise en peinture ou la manutention sur site masque les identifiants, enregistrez-les avant l’installation.
Contrôles dimensionnels : au-delà de la dimension nominale
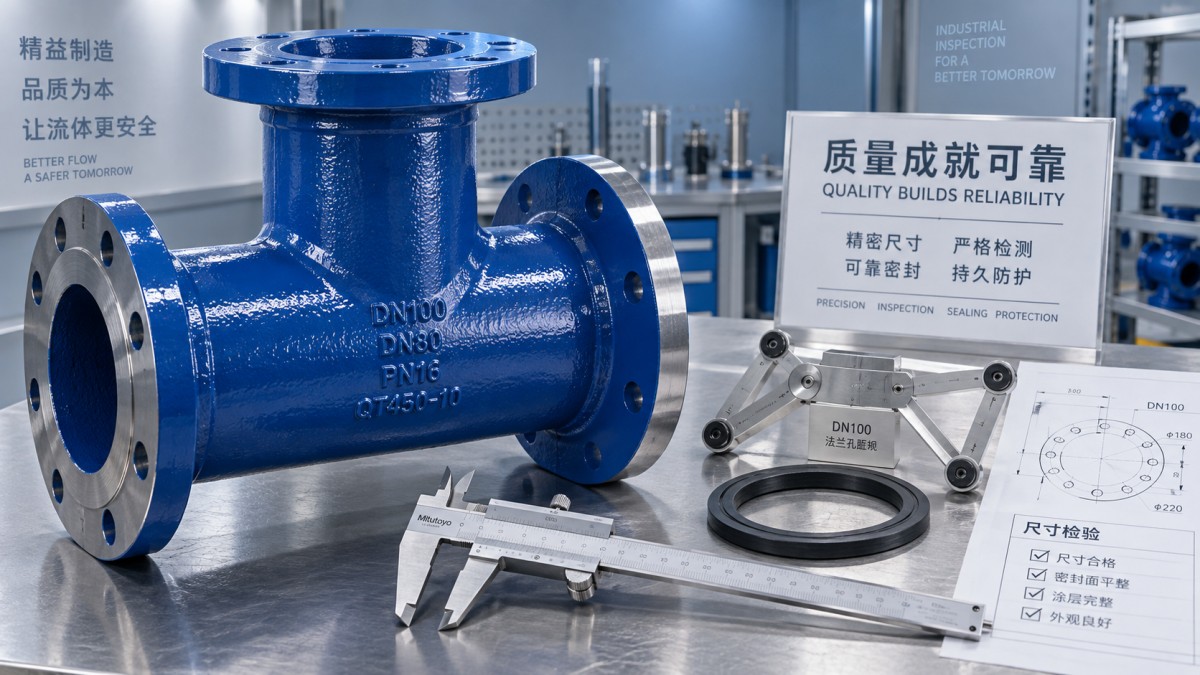
Un raccord en T en fonte ductile doit s’assembler correctement avec les tuyaux, bagues de serrage, joints, brides ou raccords adjacents. Mesurez les dimensions principales à l’aide d’outils étalonnés adaptés à la tolérance à vérifier. Les points importants comprennent la profondeur d’emboîture, la longueur d’insertion du bout lisse lorsqu’elle s’applique, le diamètre extérieur dans la zone de joint, le diamètre extérieur de bride, le schéma des trous de boulons, l’état de la face, l’angle de dérivation et les dimensions globales d’axe à extrémité.
L’angle de dérivation mérite une attention particulière, car une faible erreur angulaire peut créer des contraintes de montage dans une configuration de canalisation rigide. De même, un té réduit doit être examiné comme une géométrie complète, et non simplement comme un diamètre principal et un diamètre de dérivation plus petit. Des dimensions d’axe incorrectes peuvent contraindre les équipes sur le terrain à tirer les tuyaux pour les mettre en position. Cette pratique peut précontraindre les joints et rendre les fuites plus probables lors de la mise en service.
Pour les extrémités à brides, inspectez les trous de boulons quant à leur nombre, leur diamètre, leur espacement et leur alignement. Pour les extrémités à emboîture, inspectez le siège du joint, la gorge de retenue lorsqu’elle est présente et le profil interne. Un simple contrôle visuel peut ne pas détecter une emboîture irrégulière ou une imperfection empêchant un joint d’étanchéité en caoutchouc de se positionner uniformément.
Intégrité de fonderie et état de surface
La fonte ductile offre une résistance et une ténacité utiles pour les réseaux d’eau sous pression et les réseaux de services publics, mais la qualité de fonderie reste essentielle à la fiabilité. Inspectez le corps, les transitions des moyeux, l’intersection de la dérivation et les cols de bride sous un éclairage adéquat. Recherchez les fissures, les recouvrements, les replis, les retassures à froid, la porosité visible, les inclusions de sable, les bavures saillantes, le meulage excessif et les zones présentant une texture de surface inhabituelle.
La jonction entre la conduite principale et la dérivation est particulièrement importante. C’est à cet endroit que la géométrie change brusquement et que les charges de pression, les charges d’installation et les éventuels mouvements du sol peuvent se combiner. Une réparation locale ou un meulage important dans cette zone doit être évalué selon les critères d’acceptation applicables, et non accepté sans examen. La question n’est pas l’aspect esthétique, mais de savoir si la continuité de la paroi et l’épaisseur de section requise ont été préservées.
Lorsque le projet exige des examens complémentaires, tels qu’un balayage dimensionnel, un contrôle d’épaisseur par ultrasons, un contrôle par magnétoscopie ou un essai de pression documenté, utilisez la méthode et les critères d’acceptation spécifiés. Ne remplacez pas une inspection exigée par une appréciation visuelle informelle. À l’inverse, évitez d’imposer des essais supplémentaires sans déterminer si la méthode est techniquement pertinente pour la conception du raccord et les exigences contractuelles.
Inspecter séparément les revêtements, les garnitures intérieures et les surfaces de joint
Le revêtement extérieur et la garniture intérieure protègent des côtés différents du raccord et doivent être évalués indépendamment. La surface extérieure peut être exposée à un sol enterré, à l’humidité, à la manutention mécanique ou à l’atmosphère. La surface intérieure peut être en contact avec de l’eau potable, de l’eau brute, des eaux usées ou un autre fluide ayant ses propres exigences en matière de corrosion et d’hygiène. Confirmez que le système spécifié est présent et que son état n’a pas été compromis pendant le stockage ou le transport.
Recherchez le métal nu, les cloques, l’écaillage, les piqûres, les dommages dus aux chocs, une couverture insuffisante des bords, la contamination et les retouches incomplètes. Des mesures d’épaisseur du revêtement peuvent être nécessaires lorsque la spécification l’exige, mais les relevés doivent être effectués avec une jauge étalonnée appropriée et interprétés selon le système de revêtement concerné. Une seule valeur d’épaisseur ne prouve pas la qualité globale si l’adhérence, la couverture ou la préparation de surface est insuffisante.
Les surfaces de joint exigent une norme de propreté plus stricte. L’intérieur des emboîtures, les zones de contact des joints, les faces de bride et les trous de boulons doivent être exempts de revêtement non adhérent, de grains, de calamine et de dommages pouvant nuire à l’étanchéité. Le revêtement de réparation ne doit pas s’accumuler sur un siège de joint ou une face de bride. Ce défaut apparemment mineur peut entraîner une compression inégale et une fuite qui n’apparaît qu’après la mise sous pression de la conduite.
Capacité de pression et préparation aux essais
Un essai de pression est un événement concernant le système, et non uniquement le raccord. Avant l’essai hydrostatique, confirmez que le raccord en T installé dispose d’une retenue de poussée ou d’un ancrage approprié lorsque la conception l’exige. Les changements de direction et les raccordements de dérivation génèrent une poussée hydraulique. Un raccord ayant réussi un essai en usine peut néanmoins se déplacer ou se désolidariser sur le terrain si la retenue des joints, les massifs de butée en béton, les joints verrouillés ou les conditions de support environnantes sont insuffisants.
Lors de l’inspection préalable à l’essai, vérifiez la mise en place des joints, la séquence de serrage des boulons pour les assemblages à brides, les dispositions d’isolement de la dérivation, les points de purge d’air et le support des canalisations raccordées. Les poches d’air peuvent fausser les résultats d’essai et introduire des risques évitables. La pression d’essai, la durée, la méthode de fuite admissible et la zone d’exclusion de sécurité doivent respecter la procédure du projet et les exigences locales applicables ; ils ne doivent pas être choisis selon une règle empirique générique.
En cas de fuite, enregistrez son emplacement avant le démontage. Distinguez une fuite à l’interface d’un joint, une face de bride endommagée, un boulonnage desserré ou inégal, des débris de revêtement dans une emboîture et un éventuel défaut du corps du raccord. Traiter toutes les fuites comme des « problèmes de joint » peut masquer la cause réelle et reproduire la défaillance au prochain raccordement de dérivation.
Adapter l’inspection à l’ensemble du raccordement
Un raccord en T ne doit pas être inspecté isolément des composants adjacents. Les éléments de transition déterminent souvent si l’assemblage peut absorber les variations de tolérance et rester fonctionnel. Pour les travaux de réparation ou les raccordements entre sections à emboîture compatibles, unmanchon à double emboîture peut être envisagé dans le cadre de l’ensemble de raccords, à condition que ses dimensions, sa pression nominale, son type de joint et ses exigences de retenue soient vérifiés pour la conduite concernée.
Le contrôle de fabrication est également important avant que le raccord n’arrive sur site. Shanxi Datong Foundry Co.,Ltd., située dans le parc industriel de Chuandi, district de Zezhou, intègre les procédés de fusion et de moulage pour les tuyaux en fonte ductile, les raccords et les joints d’étanchéité en caoutchouc. Pour les acheteurs et les équipes de projet, une chaîne de production intégrée peut faciliter la coordination des matériaux, de la géométrie des raccords et des composants d’étanchéité, mais l’inspection à réception doit toujours se fonder sur la spécification approuvée plutôt que sur des hypothèses liées à l’origine.
Le relevé d’inspection le plus utile est pratique : identifiez le raccord, notez son emplacement ou son point d’installation prévu, documentez les mesures et les constatations visibles, conservez les certificats ou rapports d’essai pertinents et photographiez toute non-conformité avant correction. Cela crée une piste de réception défendable et fournit aux équipes de maintenance des informations utiles si le raccordement de dérivation est réexaminé des années plus tard.
Pour les réseaux critiques pour la sécurité, ne libérez un raccord pour l’installation qu’après avoir examiné conjointement la compatibilité avec la conception, l’état de fonderie, l’intégrité des joints, les systèmes de protection et la préparation aux essais. La dérivation est l’endroit où plusieurs petits écarts peuvent se rejoindre. Les détecter avant le remblayage ou la mise en service est généralement bien plus simple que de diagnostiquer une fuite sous une canalisation en exploitation.
Navigation
Envoyez-nous un message

Service de première qualité et équipe après-vente professionnelle.
Contactez-nous
*Nous respectons votre confidentialité et toutes les informations sont protégées.